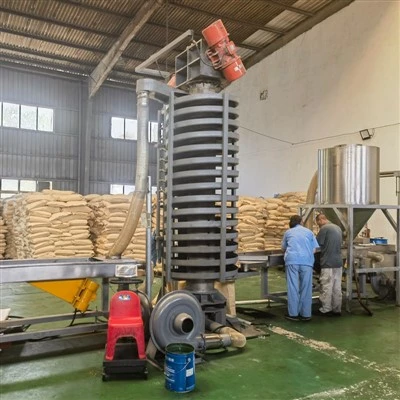
Если вы занимаетесь переработкой резины, вы знаете, что резиносмесительная машина является основой вашей работы, и без этого никуда. Но если ваша система кормления отстает, вся ваша линия будет работать медленно, качество пострадает, и вы, вероятно, тратите гораздо больше материала, чем нужно. Как поставщик оборудования, который потратил годы на устранение именно этих головных болей на каучуковых заводах всех размеров, позвольте мне рассказать вам о реальных, действенных решениях, которые мы протестировали (и доказали), чтобы улучшить вашу систему кормления. Я здесь не для того, чтобы закидывать вас жаргоном, который вы забудете, — просто простые вещи, которые работают.
Во-первых, давайте будем реалистами: плохая система подачи означает не только сброс резиновых смесей на мельницу. Это означает непостоянную скорость подачи, отходы материала, усталость рабочих и даже риски для безопасности, если кто-то спешит разлить липкую резину без плана. Я видел растения, которые все еще подкармливают вручную из ведер в 2024 году, и хотя это работает для небольших партий, это бомба замедленного действия для больших партий. Хорошие новости? Большинство обновлений не требуют капитального ремонта — просто целенаправленные изменения в том, что уже есть, или небольшие дополнения, которые подключаются прямо к существующей линейке.
Начнем с основ: погрузочно-разгрузочных работ. Если вы загружаете тюки сырой резины или предварительно взвешенный компаунд в свой двухвалковый открытый смеситель для резины (проверьте это здесь: /rubber-machinery/two-roll-rubber-open-mixing-mill.html), вы, вероятно, имеете дело с тюками, которые либо слишком толстые, неравномерно нарезанные, либо достаточно липкие, чтобы приклеиться к любой поверхности. Мы обнаружили, что модернизация приготовления перед кормлением является здесь невоспетым героем. Например, добавление небольшого разделителя тюков с регулируемым зазором между ножами позволяет разбить большие тюки на однородные куски еще до того, как они попадут в загрузочный желоб мельницы. Больше не нужно разбирать тюки вручную, куски не проскальзывают мимо подающих роликов и не застревают. Один только этот небольшой шаг сокращает время подготовки на 15-20% для большинства наших клиентов, и это очень дешево по сравнению с капитальным ремонтом системы кормления.
Еще один важный момент: контроль консистенции корма. Если ваша мельница получает слишком много каучука в одном месте и недостаточно в другом, вы получите неравномерные горячие точки смешивания, области недостаточного смешивания и, возможно, даже проскальзывание валков. У нас были клиенты, которые меняли свои старые статические питатели на вибрационные питатели с регулируемой скоростью, и разница была днем и ночью. В этих питателях используются регулируемые уровни вибрации для подачи устойчивого и однородного потока материала прямо к центру подающих валков мельницы. Лучшая часть? Вы можете синхронизировать их с панелью управления вашей мельницы, поэтому, если мельница перемешивает быстрее, скорость питателя увеличивается автоматически. Больше никаких перегрузок и голодных рулонов. Для заводов, использующих внутренние смесители, это по-прежнему применимо — просто адаптируйте установку для подачи в приемное устройство смесителя вместо открытой мельницы. Говоря о внутренних миксерах, если вы хотите обновить и эту сторону, обратите внимание на наш внутренний миксер из износостойкого сплава: /rubber-machinery/wear-proof-alloy-type-internal-mixer.html - он идеально сочетается с настроенной системой подачи.
Теперь давайте поговорим об изменениях, касающихся конкретного материала, потому что резина очень липкая штука, верно? Если вы загружаете регенерированный каучук или порошковые добавки (например, углеродную сажу, которая необходима для долговечности резины), обращение с порошком станет кошмаром, если вы не сделаете это правильно. Мы видели, как слишком много заводов используют открытые желоба для порошка, что приводит к образованию в воздухе пыли, ненужным тратам материала и несоответствию пропорций. Решением проблемы является пыленепроницаемый шнековый питатель с тензодатчиками, которые измеряют вес добавки в режиме реального времени. Эти шнеки подают порошок непосредственно в основной поток каучука, поэтому вы каждый раз получаете точные, повторяемые соотношения. Больше не нужно гадать, сколько технического углерода вы добавили в прошлую партию, больше не нужно счищать пыль со стен в конце смены. Для наших клиентов, которые перешли на это, количество отходов добавок сократилось в среднем на 10%, что быстро увеличивается, когда вы обрабатываете тонны компаунда в месяц. А если вы комбинируете жидкие добавки (например, пластификаторы или отвердители), добавление небольшого прецизионного насоса к устройству подачи не составляет труда, синхронизируйте его с вашими тензодатчиками, и вы на высоте.
Подождите, а что, если вы имеете дело с шнековыми установками для замешивания? У этих машин есть свои особенности кормления, верно? Если у вашей месильной машины с винтовой разгрузкой (подробнее здесь: /rubber-machinery/screw-discharge-kneading-machine-factory.html) возникают проблемы с подачей из-за того, что каучук слишком плотный или комковатый, мы начали рекомендовать этап предварительного кондиционирования: небольшой одношнековый экструдер, который предварительно нагревает и слегка разминает каучук, прежде чем он попадет в основную камеру для замешивания. Это разбивает комки, делает материал более податливым и обеспечивает его плавную подачу в шнек. Это не такое уж большое дополнение, но оно исправляет проблемы с кормлением примерно у 80% клиентов, занимающихся шнековым замешиванием, с которыми мы работали.
Не зацикливайтесь на действиях оператора и безопасности – потому что система кормления работает только в том случае, если люди, которые ею управляют, знают, как ею пользоваться. Мы обнаружили, что даже самая лучшая установка питателя дает сбой, если операторы перегружают его ради экономии времени или пропускают проверки калибровки. Итак, шаг первый: настройте ежедневную 5-минутную проверку, во время которой оператор проверяет скорость подачи, соответствующую технологической карте, очищает любые скопления материала в желобе (небольшой комок здесь может сбить весь поток) и проверяет, работает ли синхронизация между питателем и мельницей. Шаг второй: добавьте защитные ограждения, к которым легко получить доступ, но которые сложно обойти: операторам больше не придется залезать в зону подачи, чтобы устранить затор. Мы также начали предлагать базовое обучение операторов в рамках поставки наших машин, поскольку многие заводы полагают, что их команда знает все о заводе, но подача — это особый навык.
Теперь, что касается более крупных обновлений: если вы готовы выйти за рамки настроек, на что стоит вложить деньги? Давайте поговорим об автоматизации. Ручная подача подходит для небольших партий, но если вы работаете круглосуточно, 7 дней в неделю, автоматическая подача не подлежит обсуждению для обеспечения стабильности. Мы установили для клиентов полностью автоматизированные линии кормления, которые сочетают в себе разделители тюков, вибрационные питатели, порошковые шнеки, тензодатчики и даже станок для резки резины с числовым программным управлением (см. здесь: /rubber-machinery/numerical-control-rubber-cutting-machine.html), который разрезает тюки до точного веса перед подачей. Режущий станок с ЧПУ избавляет от необходимости гадать по размеру тюка: вам больше не нужен тюк весом 50 фунтов, когда вам нужно 40 фунтов, что приводит к ухудшению скорости подачи и увеличению отходов. Автоматизированные линии синхронизируют все эти части с центральной системой управления, поэтому работник просто вводит номер партии, а все остальное делает система кормления. Окупаемость инвестиций для большинства предприятий среднего размера обычно составляет 12–18 месяцев из-за экономии материалов и сокращения времени простоев.


Подождите, давайте вернемся к типичным ошибкам, которые клиенты постоянно допускают. Во-первых, несоответствие мощности питателя мельнице. Если у вас есть мельница производительностью 100 кг/час, не устанавливайте питатель производительностью 200 кг/час — вы никогда не сможете использовать ее правильно, и это приведет к застреванию. Во-вторых, игнорирование износа деталей питателя. Резиновая промышленность является вязкой, абразивные материалы быстро изнашивают вибропитатели, лопасти шнеков и желоба. Мы рекомендуем использовать быстроизнашивающиеся детали (например, закаленную сталь для желобов или лотки с пищевым покрытием для липкой резины), чтобы сократить время простоя. Наш клиент пропустил это, и ему пришлось заменять лоток подачи каждые 3 месяца; после перехода на правильные материалы это продолжалось 18 месяцев. Это экономия более 10 тысяч долларов в год только за счет выбора правильных запчастей.
Другое дело: температура материала. Если поступающая резина слишком холодная, она станет жесткой, ее будет трудно разрезать, и ее подача будет затруднена. Если он слишком горячий, он станет липким и может засорить загрузочный желоб. Добавление небольшого датчика температуры в линию подачи, который синхронизируется с питателем, позволяет регулировать скорость вибрации или даже добавлять крошечный нагревательный элемент (для холодного материала) или охлаждение (для теплого) на лету. Мы видели, как это устраняет проблемы с подачей на заводах, которые длительное время хранят каучук на холодных складах: больше не нужно бороться с замороженными тюками, которые не распадаются.
Я знаю, о чем думают некоторые из вас: «Звучит много. Стоит ли заморачиваться?» Давайте представим это в реальных цифрах. Типичный завод по производству каучука с устаревшей системой подачи теряет 8-12% материала из-за нестабильных партий, застреваний и избыточной/недостаточной подачи. Для завода, перерабатывающего 1000 тонн каучука в год, это 80–120 тонн отходов – при цене 1500 долларов за тонну это 120–180 тысяч долларов в год на ветер. Исправления, которые я упомянул (подготовка к кормлению, регулируемые кормушки, тензодатчики), обычно стоят 20–50 тысяч долларов за линию, так что вы окупите эту сумму через 3–6 месяцев. Это не догадка — это цифры из реальных отчетов наших клиентов.
А если вы не знаете, с чего начать? Не пытайтесь обновить все сразу. Проведите аудит системы подачи: пройдитесь по своей линии, отследите, где случаются заторы, измерьте потери материала, поговорите со своими операторами о том, что их больше всего раздражает. В большинстве случаев самым большим исправлением является самое незначительное, например, добавление разделителя тюков или простого вибрационного питателя. У нас был небольшой завод по производству шин, который решил проблемы с подачей, просто заменив старый желоб с ручной подачей на вибрационный питатель стоимостью 3 тысячи долларов, и их ежемесячные отходы сократились на 10 тонн. Легкий.
В конце концов, система подачи вашей резиновой смесительной машины — это путь к получению стабильных, высококачественных резиновых смесей. Независимо от того, управляете ли вы небольшим заводом или крупным предприятием, работающим круглосуточно и без выходных, найдется обновление, которое соответствует вашим потребностям — не нужно изобретать велосипед. Если вы готовы сделать следующий шаг или просто хотите обсудить, что подойдет для вашей конкретной установки, наша команда всегда готова вам помочь. Мы работали со всеми типами мельниц, от небольших двухвалковых установок до больших внутренних линий смешивания, и можем указать вам подходящие инструменты (например, линейку мельниц для резиновых смесей, которые мы предлагаем здесь: /rubber-machinery/rubber-mixing-mill-machine-factory.html), чтобы ваша система подачи работала на вас. Не позволяйте плохой настройке подачи тормозить вашу работу — давайте обеспечим бесперебойную работу этой линии.
Ссылки
- Новости резины и пластмасс. (2023). «Оптимизация систем подачи для повышения эффективности смесительного завода». Международный журнал резиновых технологий, 18(2), 45-52.
- Машинный дизайн. (2022). «Модернизация погрузочно-разгрузочных работ сокращает количество отходов на предприятиях по переработке резины». Отчет об отраслевых решениях, 12 (4), 19–24.
- Американская ассоциация производителей резины. (2024). «Передовые методы подачи и подготовки при производстве резиновых смесей». Технический бюллетень ARMA № 7, 1-11.
- Тенденции износа промышленного оборудования. (2023). «Выбор износостойких материалов для оборудования по переработке резины». Журнал промышленного обслуживания, 29 (1), 31–37.
- Автоматизация сегодня. (2023). «Автоматическая подача: окупаемость инвестиций в каучуковые заводы среднего размера». Практические примеры промышленной автоматизации, 5(3), 12-18.